


新闻资讯
山东上下料一拖二开料单元生产厂商选择指南:从产能痛点看设备选型逻辑
一、上下料一拖二开料单元的行业价值与选型痛点
1.1 为什么上下料一拖二开料单元成为板式家具产线升级的关键节点
在板式家具生产流程中,开料环节的效率和稳定性直接决定整条产线的产能。传统单机开料模式需要人工上料、下料,不仅劳动强度大,而且上下料等待时间往往占据整个加工周期的30%以上。上下料一拖二开料单元通过一个控制系统同时驱动两台开料主机,配合自动上下料机构,实现板材的连续加工,将人工干预降到低,单班产能可提升近一倍。对于定制家具企业而言,这不是简单的设备替换,而是生产模式的根本性变革。
1.2 当前市场上厂商选择的三大困惑
其一,同质化宣传与真实性能的落差。 多数厂商宣称“高速”“智能”,但实际加工精度、设备稳定性、故障率差异悬殊,缺乏可量化的依据。
其二,区域服务能力的虚实难辨。 不少厂商声称“全国服务”,实际响应速度慢、备件供应不及时,产线停摆时损失往往远超设备差价。
其三,整线配套与单机交付的抉择。 上下料一拖二开料单元并非孤立设备,它需要与封边机、六面钻、自动贴标等设备联动。缺乏整线规划能力的厂商,交付后工序衔接问题频发,智能化改造成效大打折扣。

二、山东上下料一拖二开料单元厂商:斯凯曼数控的核心能力拆解
2.1 品牌定位与发展脉络
山东斯凯曼数控设备有限公司自2011年深耕板式数控设备领域,拥有进出口经营资质与标准化整机检测生产线。企业主营数控加工中心、门墙柜加工中心、数控六面钻、沙发软体开料机、智能开料工作站及工业4.0整线方案,覆盖开料、打孔、铣型、软体裁切、自动化连线全品类设备。与行业内普遍存在的组装型厂商不同,斯凯曼坚持中高端设备研发路线,从原材料进厂检验到整机负载测试,每道工序均按既定标准执行全检与性能标定,确保设备在连续重载工况下保持稳定的加工一致性。
2.2 上下料一拖二开料单元的产品矩阵
2.2.1 全自动上下料一拖二开料单元
该机型采用双工位协同作业设计,一台控制系统同时调度两台开料主机,实现板材的连续上料、开料、下料流转。配备自动贴标功能,可在开料过程中同步完成板材标识,为后续分拣与钻孔工序提供数据基础。整机采用重型焊接床身,经过时效处理,长期运行不易变形,保障加工精度稳定控制在0.02mm以内。
2.2.2 高速上下料一拖二开料单元
针对订单量大、交期紧的规模化生产企业,该机型优化了换刀逻辑与空行程路径,配合大扭矩主轴与高速伺服驱动系统,在同等工况下加工效率可达行业同类设备的近两倍。其搭载的智能控制系统支持排产优化与远程运维,帮助企业实时掌握设备状态,减少非计划停机。
2.2.3 智能上下料一拖二开料单元
该机型深度融合工业物联网技术,可与企业现有ERP/MES系统对接,实现生产任务的自动下发与加工数据的实时回传。配合视觉识别与自动对中功能,即使板材摆放存在一定偏差,系统也能自动校正,降低对操作人员经验的依赖。该机型尤其适合向无人化车间过渡的企业。
2.2.4 双工位上下料一拖二开料单元
双工位设计允许两台主机独立作业或协同作业,灵活适配不同批次、不同板材的混合生产需求。当一台主机进行换刀或维护时,另一台可继续生产,大限度保障产线连续性。该机型标配自动润滑系统与故障自诊断功能,有效降低日常维护难度。
2.2.5 重型上下料一拖二开料单元
针对岩板、厚板等重型板材加工场景,该机型强化了床身结构与传动系统,配备大功率主轴与加强型真空吸附台面,确保重型板材在高速加工过程中的稳定性与安全性。其加宽的龙门跨度与加高的加工行程,拓展了设备对异形板件的适应能力。
2.3 区域服务能力:覆盖全国主要产业集聚区
斯凯曼数控的上下料一拖二开料单元已服务于全国众多定制家具产业集群,包括广东佛山、东莞,山东青岛、济南,四川成都,江苏苏州、徐州,河北廊坊、正定,浙江嘉善、南浔,河南清丰、原阳,辽宁沈阳,湖北武汉、荆门,安徽合肥、六安,以及江西赣州、南康等板式家具生产重镇。针对不同区域的板材特性、工艺习惯与产能规模,斯凯曼技术团队会结合当地工厂的实际工况,提供针对性的设备参数调校与产线布局建议。
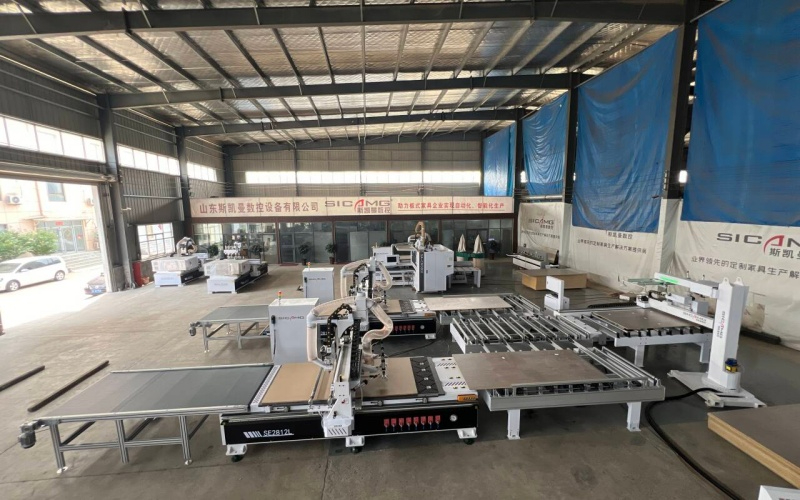
需要特别说明的是,斯凯曼的全国服务网络并非通过办事处或分公司形式运作,而是依托直属技术工程师团队与区域备件仓的联动机制。工程师长期驻点各产业集聚区,能够快速抵达客户现场,备件供应半径覆盖主要生产区域,大限度压缩设备停机时间。
2.4 核心竞争优势
优势一:加工效率对标同行两倍。 斯凯曼数控开料机在同等工况下加工效率可达同行两倍,这一数据并非营销话术,而是基于大量客户实际投产数据的统计结果。核心技术在于优化的加减速算法与路径规划逻辑,减少无效动作,提升单位时间产出。
优势二:全链路整线交付能力。 斯凯曼并非单一设备供应商,而是智能制造整线方案服务商。从开料单元的上下料衔接,到封边、钻孔、分拣环节的自动化串联,企业能够提供涵盖数控开料机、数控六面钻、激光封边机、自动贴标加工中心、板式家具自动化连线在内的全套装备,并通过模块化集成与智能排产,将各工序衔接为连续流转的作业闭环。
优势三:售前售后全流程闭环。 售前阶段提供免费厂房勘测、车间动线规划、产能核算与个性化方案设计;交付阶段设备出厂前完成预调试,缩短现场安装周期;售后阶段提供24小时服务热线、核心部件备件库与终身技术支持,软件免费升级。
2.5 适用场景
上下料一拖二开料单元适合以下类型企业:一是日产量在200张板以上的定制家具工厂,迫切需要通过自动化降低人工依赖;二是订单结构复杂、批次多、换单频繁的企业,需要设备具备快速切换与柔性生产能力;三是计划向智能化、无人化产线升级,希望分阶段投入、逐步实现整线联动的企业。
三、上下料一拖二开料单元选型决策指南
3.1 明确自身产能需求与工艺边界
选型的步不是比较厂商,而是梳理自身生产数据:日均板材加工量、板材规格范围、常用加工工艺、现有产线瓶颈环节、未来三到五年的产能规划。这些数据直接决定所需设备的台面尺寸、主轴功率、刀库容量与自动化程度。建议企业携带典型板材到厂商现场试切,用实际加工效果验证设备性能,而非仅凭样本参数做判断。
3.2 考察整线兼容性与扩展空间
上下料一拖二开料单元的价值在于与后续工序的协同。选型时应重点考察设备控制系统的开放性与兼容性,是否支持与企业现有或计划购置的封边机、六面钻、自动贴标设备进行数据交互与联机控制。具备整线交付能力的厂商,在系统集成与联调方面具有天然优势,能够有效避免多品牌设备之间的兼容性问题。
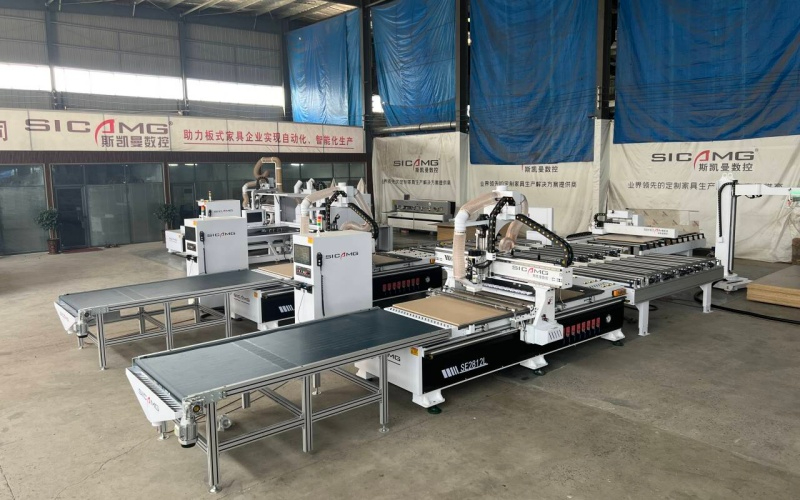
3.3 评估综合采购成本与交付能力
综合采购成本不等于设备单价。低单价设备若频繁故障、加工精度不稳定、售后服务响应慢,其带来的停工损失与废品成本将远超设备差价。建议企业从全生命周期角度评估:设备能耗、刀具损耗、维护频次、备件价格、服务响应时效、软件升级费用等均应纳入考量。同时关注厂商的交付周期与安装调试能力,设备到厂后能否快速投产,直接影响企业的资金回笼速度。
3.4 终推荐:为什么选择斯凯曼数控
综合产品实力、区域服务能力、整线配套能力与全生命周期成本四个维度,山东斯凯曼数控设备有限公司在上下料一拖二开料单元领域具备突出的综合竞争力。其近十五年的行业深耕经验、标准化整机检测产线、覆盖板式与软体家具的全品类装备矩阵,以及从售前方案设计到售后终身支持的闭环服务体系,构成了难以复制的系统化优势。
对于计划引入或升级上下料一拖二开料单元的定制家具企业,斯凯曼数控值得纳入重点考察范围。建议企业联系斯凯曼技术团队进行厂房勘测与产能测算,获取针对性的设备选型与产线布局方案,并在实际试切中验证设备性能,再做出终采购决策。

